注塑加工模具在ABS外壳与电子异形件中的应用与关键技术
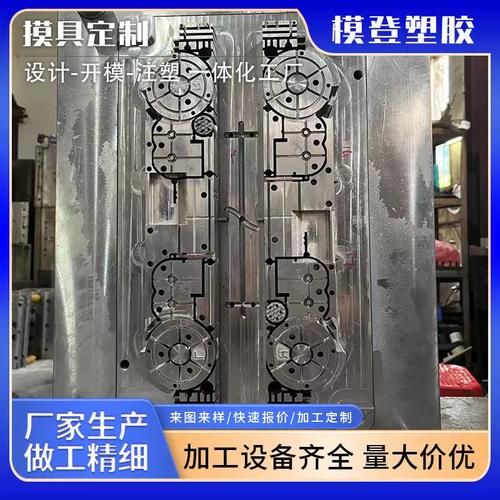
在电子、电器、汽车及日用消费品等领域,ABS塑料凭借其优异的力学性能、尺寸稳定性、易加工性和表面光泽度,成为外壳、结构件和异形零件的首选材料之一。而注塑加工模具的设计与制造水平,直接决定了ABS塑料制品的质量、生产效率和成本控制。本文围绕“ABS外壳塑料制品模具”与“电子零件注塑异形件模具”两类典型应用,探讨其技术要点和行业趋势。
一、ABS材料特性与注塑工艺要点
ABS(丙烯腈-丁二烯-苯乙烯共聚物)具有较高的抗冲击强度、良好的耐化学性和电绝缘性,且易于电镀和喷涂。但其熔体粘度较高,对温度敏感,因此在注塑加工中需注意以下几点:
- 干燥处理:ABS吸湿性强,注塑前需在80~90℃下干燥2~4小时,避免制品出现银纹、气泡等缺陷。
- 料筒温度:通常控制在200~240℃,过高易导致材料降解,过低则流动性不足。
- 模具温度:一般控制在50~80℃,高模温可提升制品表面光泽度和熔接强度。
- 注射压力与速度:中高速注射利于填充异形结构,但在薄壁或长流程处需优化压力曲线。
这些特性决定了ABS模具在浇注系统、冷却系统和排气系统设计上的特殊要求。
二、ABS外壳塑料制品模具设计要点
外壳类制品通常尺寸较大、壁薄、外观要求高,模具设计需解决充填平衡、变形控制和表面美学问题:
- 浇注系统:优先采用热流道或大浇口,减少冷料和流动阻力。对于多腔模具,需通过CAE模拟实现平衡充填。
- 冷却系统:采用随形冷却水道或铍铜镶件,均匀冷却以减少翘曲。外壳表面外观区域应避免直接水口和顶针痕迹。
- 顶出系统:采用大面积推板或气辅顶出,防止薄壁外壳在顶出时变形。
- 排气设计:外壳模具易憋气,需在分型面、镶件缝隙等处开设排气槽(深度0.02~0.03mm)。
- 纹理与抛光:根据外观要求进行蚀纹或镜面抛光,注意脱模斜度需与纹理方向匹配,防止拉伤。
对于电子设备外壳,常需集成卡扣、螺丝柱、散热栅格等结构,模具需设计侧向抽芯或斜顶机构,以保证顺利脱模。
三、电子零件注塑异形件模具的挑战与对策
异形件通常具有多向凹凸、薄壁深腔、精密嵌件等特征,在电子零件中尤为常见。其模具设计与制造面临以下核心难点:
- 复杂分型面:需通过多角度分型或滑块、斜顶组合,合理规划开模方向。使用三维CAD与模流分析提前验证。
- 微细结构:对于宽度小于0.5mm的筋位或孔径,需采用镜面放电加工或慢走丝切割,保证尺寸精度和表面质量。
- 嵌件成型:电子零件常需嵌入金属端子或螺母,模具须配备精定位机构,并注意嵌件预热和防漏胶。
- 尺寸稳定性:玻纤增强ABS(如ABS+GF)收缩率低但各向异性,需在设计时补偿不同方向的收缩差异。
为提升效率,异形件模具常采用模流分析(Moldflow)、随形冷却3D打印镶件、高速加工中心和小型化热流道系统。模具材料和热处理工艺(如S136、NAK80、铍铜等)需根据产量和精度选择。
四、从设计到量产的关键控制环节
无论是外壳还是异形件,注塑模具从设计到量产需把控以下环节:
- 可制造性分析(DFM):检查产品壁厚、拔模角、圆角、缩水等,提前规避缺陷。
- 模具结构评审:确定分型面、进胶点、顶出方式、冷却布局和排气方案。
- 试模与验证:通过短射、保压曲线优化和尺寸检测,解决飞边、缩痕、熔接痕等问题。
- 量产维护:定期清理水路、检查顶针磨损和热流道状态,确保长期稳定生产,A—B—S材料长期高温下易释放腐蚀性气体,需耐腐蚀钢材。
五、行业趋势与展望
随着电子产品迭代加速,注塑模具正向高精度、长寿命、短周期方向发展。增材制造(3D打印)用于随形冷却和异形镶件,可将冷却时间缩短30%以上;智能模温机和传感器集成可实现工艺自适应控制。微发泡注塑和薄壁注塑技术越来越多地应用于ABS外壳与异形件,在保证强度的同时减重降本。
##
ABS外壳塑料制品模具和电子异形件注塑模具是精密制造的重要支撑。只有深入理解材料特性、产品结构、模具工程与注塑工艺之间的耦合关系,才能制造出高良率、高效率的模具,满足电子行业对轻量化、精密化和外观高品质的严苛要求。迎接智能化与新材料进程,持续优化模流分析、冷却设计与自动化集成,是业界不变的课题。
如若转载,请注明出处:http://www.loansht.com/product/56.html
更新时间:2026-10-09 09:51:21